
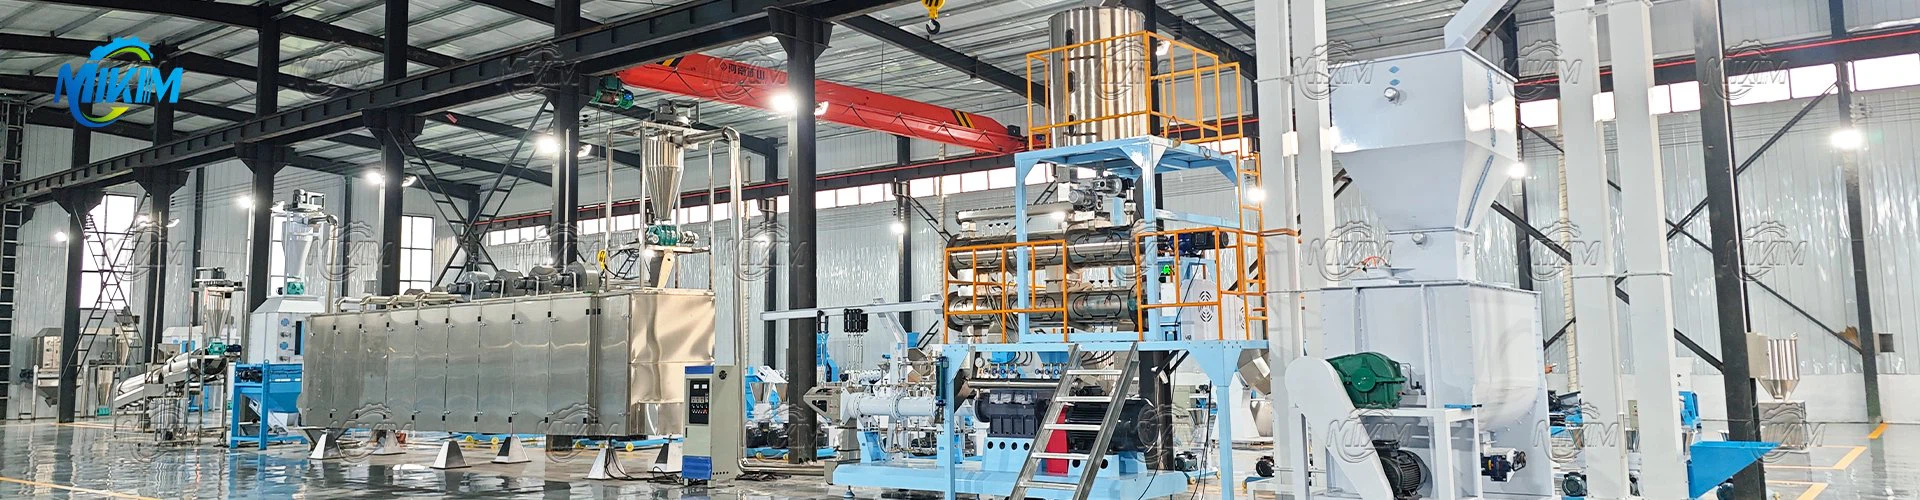
Snel antwoord - visvoerproductielijn:Een visvoerproductielijn is een geordende set machines die grondstoffen omzetten in geëxtrudeerde visvoerpellets. Een typische lijn combineert een maalmachine, mixer, extruder, droger, koeler, coater en verpakkingseenheid. De productie loopt van ongeveer 80 kg/u op een kleine startunit tot 10 t/u op een commerciële watertoevoerlijn.
In één oogopslag
Als je tilapia, meerval, karper of garnalen kweekt en voer per zak koopt, wordt de prijs en de kwaliteit van elke zak door iemand anders bepaald. Averwerkingslijn voor visvoerverplaatst die beslissing terug naar uw eigen boerderij. In plaats van kant-en-klaar voer te kopen en te hopen dat de formule bij uw voorraad past, maalt, mengt, extrudeert, droogt en coat u uw eigen pellets volgens een recept dat u zelf bepaalt, met een capaciteit die u kiest.
Belangrijkste afhaalrestaurants
- Een visvoerverwerkingslijn is niet één machine. Het is een opeenvolging van fasen van malen, mixen, extruderen, drogen, koelen, coaten en verpakken, en elke fase moet overeenkomen met die ervoor.
- Drijvende, langzaam-zinkende en zinkende pelletsafkomstig zijn van hetzelfde extrusieplatform. Het drijfvermogen wordt bepaald door uitzetting, vocht en droging, niet door een andere machine.
- Extrusie van het natte-typegeeft een hogere verstijfseling en een betere waterstabiliteit, daarom domineert het drijvend visvoer. Droge-extrusie is geschikt voor kleinere budgetten en kleinere productie.
- De maatvoering begint bij de tonnen voer die u per dag nodig heeft. Reserveer dan 20-30% vrije hoogte, zodat een visvoerproductielijn op realistische bedrijfsuren kan draaien.
- De kosten worden bepaald door capaciteit, automatisering en het aantal machines, en niet door één enkele eenheid. De terugverdientijd is afhankelijk van uw lokale voerprijs versus uw grondstofkosten-.
Wat doet een productielijn voor het maken van visvoer?
Een productielijn voor het maken van visvoer doet twee taken tegelijk. Hetmaalt en mengt rauwe ingrediënten tot een consistente mix, Dankookt en vormt zich tot water{0}}stabiele pellets. Goede pellets blijven bij elkaar in het water, in plaats van dat ze de vijver vertroebelen.
Hoofdfunctie
De belangrijkste functie is het omzetten van eiwitten en energiebronnen in pellets met een gecontroleerde grootte, dichtheid en voedingsprofiel. Vismeel, sojameel, maïs, tarwe, rijstzemelen en additieven gaan er allemaal in. De extrusiestap is wat een voerlijn scheidt van een eenvoudige menginstallatie. Warmte, vocht en druk koken het zetmeel en het eiwit, zodat de pellet bij elkaar blijft in water in plaats van op te lossen.
Soorten voer dat het maakt
Omdat dezelfde lijn ze alle drie kan produceren, is het pellettype een beslissing over de formulering en het drogen, en niet een machinale beslissing. Een drijvende voerproducent en een zinkende voerproducent kunnen vanuit dezelfde extruder starten.

Welke apparatuur omvat een productielijn voor visvoer?
Een complete visvoerproductielijn bestaat uit acht hoofdmachines. Iedereen voedt de volgende, en de volgorde verandert zelden.
- Slijper:maakt van hele ingrediënten een fijne, uniforme maaltijd.
- Menger:mengt de maaltijd en additieven tot een consistent recept.
- Extruder:kookt en vormt de mix tot pellets.
- Droger:verwijdert vocht waardoor de pellets hun vorm behouden en goed bewaren.
- Koeler:brengt de pellets terug naar omgevingstemperatuur.
- Coater:brengt olie en vet aan op het pelletoppervlak.
- Screener:beoordeelt de pelletgrootte en verwijdert fijne deeltjes.
- Verpakkingsmachine:weegt en sluit het afgewerkte voer.
Kortom: reduceren, blenden, koken en vormen, drogen, afkoelen, coaten, sorteren en in zakken doen.
1–2T / H Visvoerpelletproductielijn Fabrieksshowcase
Malen en mengen: reduceren en blenden
De molen (meestal ahamermolen breker) reduceert hele ingrediënten tot een fijne, uniforme maaltijd, zodat de extruder ze gelijkmatig kan koken. Devoermengermengt vervolgens de maaltijd met additieven tot een consistent recept. Een ongelijkmatige menging komt later tot uiting in de vorm van ongelijkmatige pellets.
Extrusie: koken en vormen
Deextrudermachine voor visvoeris het hart van de lijn. Warmte, vocht en afschuiving verstijfselen het zetmeel en denatureren het eiwit. De gekookte massa wordt vervolgens door een matrijs geduwd om pellets te vormen. De matrijs en de snijder bepalen de diameter van de pellets. Daarom kan één extruderlichaam meerdere pelletformaten bedienen. Voor de bredere wetenschap, zie deze FAO-referentie opextrusie-koken van visvoer.
Drogen: vocht verminderen
De droger verwijdert oppervlakte- en intern vocht, zodat de pellet zijn vorm behoudt en schimmelvrij wordt opgeslagen. Ahet koelsysteem in een visvoerproductielijnof het drogergedeelte brengt de pellet van een zachte, -vochtige toestand naar een stabiele toestand.
Koeling: op omgevingstemperatuur brengen
Koeling stabiliseert de pellet vóór het coaten en verpakken. Als pellets warm worden verpakt, vormt zich condens in de zak. Tijdens de bewaring daalt de kwaliteit.
Coating: voeg olie en vet toe
De coater voegt olie, vet of een laagje-micronutriënten toe aan het pelletoppervlak. Coating na het drogen beschermt het toegevoegde vet tegen hitte die het anders zou afbreken.
Screening en verpakking: kwaliteit en zak
De zeef verwijdert fijne deeltjes en ondermaatse of te grote pellets. Deautomatische pelletverpakkingsmachineweegt en sluit vervolgens het afgewerkte voer. Boetes worden meestal terug in het mengsel gerecycled in plaats van weggegooid.
Weet u niet zeker welke machines uw lijn daadwerkelijk nodig heeft?Stuur ons uw doelsoort, dagelijkse opbrengst en locatieomstandigheden. We brengen een uitrustingslijst voor uw visvoerproductielijn-per-fase in kaart in plaats van een algemene catalogus.Zie de lay-out van de uitrusting van de visvoerproductielijn →
Hoe werkt de productielijn voor het maken van visvoer stap voor stap?
Een productielijn voor het maken van visvoerpellets verloopt in zeven fasen. Elke fase conditioneert het materiaal voor de volgende, zodat de lijn als een ketting werkt. Een zwakke schakel sluit de output van alles stroomafwaarts af.
1–2 T/H Test van productielijn aquacultuurvoerpellets
Ik ben geïnteresseerd in deze lijn
De twee fasen die kopers het meest onderschatten zijn drogen en afkoelen. Een pellet die de extruder verlaat, ziet er afgewerkt uit. Droog het te snel en het barst. Pak het warm in en het zweet. Beide problemen verschijnen dagen na verzending, wanneer het voer al op een boerderij staat. Daarom beoordelen ervaren kopers aproductielijn voor drijvende visvoerproductieop de hele lijn, niet alleen op de extruder. Stilstand kost meer dan een grotere droger.
Drijvend versus zinkend versus langzaam-Zinkende visvoer: welk voer moet u produceren?
Drijvende, langzaam-zinkende en zinkende feeds worden allemaal op hetzelfde extrusieplatform gemaakt. Het verschil is hoeveel de pellet uitzet en hoe snel hij water opneemt. Welke u moet produceren, hangt af van uw soort en hoe u ze wilt voeren.
- Drijvend voerwordt geëxpandeerd zodat de pellet op het oppervlak blijft. Boeren kunnen de vissen zien eten, waardoor ze gemakkelijk de eetlust kunnen beoordelen en het rantsoen kunnen aanpassen.
- Langzaam-zinkend voeris minder uitgebreid. Het drijft door de waterkolom naar beneden en blijft een tijdje zichtbaar, wat goed past bij garnalen en soorten die zich in het midden-water voeden.
- Zinkend voeris compact en valt recht naar beneden. Het is geschikt voor bodemvoeders en sommige mariene soorten.

Hoe het drijfvermogen wordt gecontroleerd
Drijfvermogen is geen aparte machine. Het is een uitvoer van de extrusie- en drooginstellingen. Uitzetting (gedreven door vocht, temperatuur en druk op de matrijs), het matrijsontwerp en het droogprofiel bepalen samen of de pellet blijft drijven of zinken. Een producent die zowel drijvend als zinkend voer wil, past doorgaans de receptuur en de droogfase aan in plaats van twee extruders te kopen. Zie dit voor het mechanisme zelfonderzoek naar voedingsvocht en extrudaatdichtheid.
Voor de meeste vijverboeren die tilapia of meerval kweken, is aproductielijn voor drijvende visvoerpelletsis waar de meeste boerderijen beginnen. Met oppervlaktevoeding kunt u zien hoeveel de vissen eten en wordt de hoeveelheid afval verminderd die buiten bereik zinkt. Voor een breder beeld van het pellettype, ziepelleteren en extruderen van praktische visdiëten.
Ontdek het volledige assortiment visvoerproductielijnen →
Droog-Type versus nat-Type extrusie: welke productielijn voor visvoerpellets past bij uw bedrijf?
De keuze tussen het droge-type en het natte-type is eigenlijk een keuze op het gebied van schaal en kwaliteit. Droge-extrusie is geschikt voor kleinere budgetten en kleinere productie. Extrusie van het natte-type levert een hogere verstijfseling en een betere waterstabiliteit op. Daarom is dit de standaard voor drijvend visvoer.
Bij natte-extrusie wordt stoom in de conditioner geïnjecteerd, waardoor het zetmeel vollediger wordt gekookt. Die hogere verstijfselingsgraad houdt een drijvende korrel intact in het water en vermindert de boetes die een vijver vertroebelen. De afweging-is de ketel en de extra conditioneringshardware. Als uw doel een klein startersbedrijf met een krap budget is, houdt het droge-type de instapkosten laag. Als uw doel commercieel drijvend voer met goede waterstabiliteit is, is het natte-type de betere- keuze. Stem het proces af op de schaal.
Hoe past u een complete productielijn voor voeruitbreiding aan uw bedrijf aan?
Maak een complete productielijn voor voeruitbreiding op basis van de tonnen voer die u per dag nodig heeft. Converteer dat naar een uurcijfer over realistische bedrijfsuren en voeg vervolgens 20-30% vrije ruimte toe. De onderstaande tabellen tonen de drie bouwstenen: een kleine starterunit, de serie natte-extruders die de drijvende voeruitvoer aanstuurt, en de commerciële configuraties van watertoevoerleidingen. Modellen verschijnen alleen in deze tabellen. Gebruik ze om de juiste machineklasse te kiezen en verifieer vervolgens de beoordeling aan de hand van uw eigen recept voordat u zich vastlegt.
Tabel A-1 - Kleine startlijn (lijneenheid)
Opmerking: totaal vermogen van de kleine lijneenheid 16–68 kW; voetafdruk ongeveer 5×2×3 m.

Tabel A-2 - Natte-type enkele-schroefextruder (kern van drijvend visvoer)

Tabel A-3 - Commerciële voerlijn voor waterdieren en huisdieren
De lijnen van 3–4 t/u en 5–10 t/u omvatten doorgaans automatische batchverwerking en een computerbesturingssysteem.
De volledige specificaties vindt u op onzepagina drijvende visvoerproductielijn. Neem gerust contact met ons op als u vragen heeft.
Hoe deze tabellen eerlijk te lezen
Deze cijfers beschrijven machinebeoordelingen onder testomstandigheden. Ze zijn geen belofte voor elk recept. De uitvoer beweegt afhankelijk van de grondstofmix-, het vochtgehalte, de diameter van de pellets, de toestand van de matrijs en hoe hard de operator op de lijn duwt. Gebruik daarvoor de tabellensluit de klasse van de machine aanje nodig hebt, bevestig vervolgens de eindbeoordeling tijdens een proef met je eigen formule. Als in een cel een streepje staat, behandel die configuratie dan als project-specifiek. Stuur ons de details en wij zullen de ontbrekende cijfers bevestigen in plaats van te raden.
Maatvoering voorbeeld (alleen planning):Stel, je hebt 1 ton voer per dag nodig en plant één dienst van 8 uur. Dat komt overeen met een aanhoudende productie van ongeveer 125 kg/u. Met een hoofdruimte van 20–30% zou je kijken naar een lijn van ongeveer 150–180 kg/u. Als u in plaats daarvan 1 ton per uur wilt, stap dan over naar een commerciële configuratie in Tabel A-3 en match de extruder uit Tabel A-2. Acomplete productielijn voor visvoerwordt aangeboden als een bijpassende set, niet als afzonderlijke machines.
Stuur vier details en wij zullen de lijn eromheen op maat maken:beoogde output (kg/u of t/u), vissoort en pelletdiameter, lijst met grondstoffen- en locatievermogen plus loshaven.Vraag een lijnindeling en indicatieve prijs aan →
Hoeveel kost een productielijn voor het maken van drijvend visvoer en hoe snel betaalt deze zich terug?
Een productielijn voor het maken van drijvende visvoerpellets heeft geen vaste prijs. De kosten worden bepaald door de capaciteit, het automatiseringsniveau en het aantal machines dat u meeneemt, niet door één eenheid. Een kleine startereenheid en een commerciële multi{2}}tonlijn verschillen qua kapitaal en voetafdruk in een orde van grootte.
De belangrijkste kostendrijvers zijn:
- Capaciteit:De output per uur bepaalt de grootte van elke machine in de keten.
- Automatisering:handmatig wegen en in zakken doen versus automatisch batchen en computerbesturing.
- Pellettype en proces:natte-type extrusie voegt een ketel en conditioneringshardware toe.
- Bijkomende uitrusting:droger, koeler, coater, zeefmachine en verpakkingsmachine dragen allemaal bij aan het totaal.
- Locatie en logistiek:bouwhoogte, stroomvoorziening, zeecontainers en installatiearbeid.
Prijzen zijn afhankelijk van uw exacte configuratie, daarom vermeldt dit artikel geen vast bedrag. Vraag een indicatieve prijs tegen een gedefinieerde capaciteit. Wij zullen dit schriftelijk bevestigen.
[Te bevestigen: indicatieve uitrustingsprijzen per capaciteitsband, te publiceren per project.]
Hoe de terugverdientijd wordt beoordeeld.De terugverdientijd gaat niet alleen over de machineprijs. Het berust op de spreiding tussen wat u betaalt voor grondstoffen en wat u anders zou betalen voor afgewerkt voer. De rekenkunde is eenvoudig: (lokale voerprijs − uw grondstofkosten- per ton) x geproduceerde ton per jaar, afgezet tegen de kapitaal- en bedrijfskosten van de lijn. Hoe breder die spreiding en hoe meer uren je hardloopt, hoe sneller de terugverdientijd. Opklimmen in de waardeketen helpt ook. Een betere pellet, een grotere zak en uw eigen merk vergroten de spreiding. De terugverdientijd volgt de doorvoer.
Zodra uw productielijn voor visvoer op maat is gemaakt en draait, hangt de kwaliteit van dag- tot- dag af van de manier waarop u deze bedient en onderhoudt, en niet van het specificatieblad. Voor de werkende parametervensters, een probleemoplossingsschema en een onderhoudsroutine die ervoor zorgt dat pellets batch na batch consistent blijven, zie onze begeleidende gidstuning, probleemoplossing en onderhoud van uw extrusielijn.
Veelgestelde vragen over de productielijn voor visvoer
Wat is een productielijn voor het maken van visvoerpellets en wat doet deze?
Een drijvende voerproductielijn is een reeks machines die grondstoffen omzet in geëxtrudeerde visvoerpellets. Het maalt en mengt de ingrediënten, kookt en vormt ze via een extruder, droogt, koelt, bedekt, zeven en verpakt het afgewerkte voer, zodat het goed wordt bewaard en stabiel blijft in water.
Welke apparatuur omvat een productielijn voor een drijvende visvoerextruder?
Een complete productielijn voor visvoer omvat een vermaler, een mixer, een extruder met matrijs en snijder, een droger, een koeler, een coater en een zeef- en verpakkingssectie. Kleinere starterunits kunnen sommige fasen combineren of weglaten, terwijl commerciële lijnen automatische batching en computerbesturing toevoegen.
Hoe worden drijvende visvoerpellets gemaakt met een extrudermachine?
Drijvende pellets worden gemaakt door een gekookt,-vochtig mengsel onder druk te extruderen, zodat het uitzet als het de matrijs verlaat. Door de uitzetting wordt de lucht in de pellet vastgehouden en een gecontroleerd droogprofiel fixeert de lichte, drijvende structuur. Dezelfde extruder kan zinkend of langzaam zinkend voer maken door de uitzetting en droging te veranderen.
Wat is het verschil tussen drijvende en zinkende visvoerpellets?
Drijvende pellets worden uitgezet zodat ze aan de oppervlakte blijven, waardoor boeren het visvoer kunnen zien en de eetlust kunnen beoordelen. Zinkende pellets zijn dichter en vallen naar de bodem, geschikt voor bodemvoeders en sommige mariene soorten. Langzaam-zinkend voer drijft door de waterkolom naar beneden en blijft een tijdje zichtbaar.
Droge-type versus natte-type visvoerextrusie - welke moet ik kiezen?
Kies het droge-type voor lagere kapitaalkosten en een kleiner vermogen, waarbij een ketel niet praktisch is. Kies het natte-type voor commercieel drijvend voer, omdat geïnjecteerde stoom de verstijfseling van het zetmeel en de waterstabiliteit verhoogt. Het juiste antwoord volgt uw doelcapaciteit en de soort die u voert.
Hoeveel kg per uur moet een productie-eenheid voor visvoer produceren om winstgevend te zijn?
Ga uit van uw dagelijkse voerbehoefte, reken deze om naar een uurcijfer over uw werkelijke bedrijfsuren en voeg daar 20-30% voerruimte aan toe. Voor 1 ton per dag gedurende een dienst van 8 uur is bijvoorbeeld ongeveer 125 kg/u nodig, dus een lijn met een snelheid van ongeveer 150-180 kg/u geeft ruimte om te draaien.
Hoeveel kost een complete visvoerproductielijn?
De kosten zijn afhankelijk van de capaciteit, de automatisering, het pellettype en het aantal machines in de keten, dus er is niet één cijfer dat bij elk bedrijf past. Een kleine starterunit en een commerciële lijn van meerdere-tons verschillen in een orde van grootte. Vraag een indicatieve prijs aan tegen een gedefinieerde capaciteit voor een geschreven figuur.
Hoe lang duurt het om een productielijn voor het maken van visvoerpellets te installeren en te starten?
De installatietijd is afhankelijk van de capaciteit, gereedheid van de locatie en verzending. Een kleine unit kan snel op een voorbereide vloer worden geplaatst, terwijl een commerciële lijn eerst een vlakke fundering, bouwhoogte en stroomvoorziening nodig heeft. [Te bevestigen: typische installatie- en inbedrijfstellingsduur per lijngrootte.]
Conclusie: Bouw een lijn rond de feed die u daadwerkelijk verkoopt
Het kiezen van een visvoerproductielijn is een kwestie van maatvoering voordat het een aankoopbeslissing is. Bereken hoeveel ton u dagelijks nodig heeft. Bepaal of drijvende of zinkende pellets bij uw soort passen. Kies vervolgens droge-type of natte-type extrusie die bij uw budget en kwaliteitsdoel past. Gebruik de apparatuurtabellen om de lijnklasse te verfijnen en verifieer vervolgens de cijfers aan de hand van uw eigen recept voordat u een beslissing neemt.
De kopers die dit plannen, zijn degenen die realistische bedrijfsuren hanteren, hoofdruimte reserveren en het drogen en koelen net zo serieus nemen als extrusie. Als u deze drie in acht neemt, zal de lijn jarenlang zijn pelletkwaliteit behouden, terwijl de terugverdientijd op de achtergrond doorwerkt.
Stuur ons uw beoogde output, soort, receptoverzicht en locatievermogen. We komen terug met een podium-per-podiumindeling en een geschreven indicatieve prijs. Er is geen verplichting en geen druk om te kopen.


